

拉萨屠宰 / 养殖 / 食品加工污水处理设备:工艺适配、技术突破与环保达标方案
屠宰 / 养殖 / 食品加工拉萨污水处理设备:工艺适配、技术突破与环保达标方案
屠宰、养殖、食品加工行业的污水具有高浓度有机物、高悬浮物、高氨氮及病原体富集等显著特点,若处理不当易造成水体富营养化、疫病传播等环境风险。嘉源通环保公司针对这类污水的特殊性,研发的专用拉萨污水处理设备以 “工艺精准适配、技术硬核支撑、环保全链覆盖、达标稳定可靠” 为核心,实现了高难度污水的高效净化。
分行业工艺适配:靶向解决污水特性差异
屠宰污水处理工艺
屠宰污水含有大量血液、油脂、碎肉及毛发,COD 浓度可达 2000-5000mg/L,悬浮物超 1000mg/L。设备采用 “预处理 + 厌氧发酵 + 好氧氧化 + 深度净化” 组合工艺:
预处理阶段通过机械格栅 + 隔油池 + 沉砂池三级拦截,去除碎肉、毛发等大颗粒杂质,隔油池采用斜板分离技术,油脂去除率达 90% 以上;
厌氧段采用 UASB 反应器或厌氧生物滤池,利用厌氧菌将大分子有机物分解为小分子有机酸和甲烷,COD 去除率达 70%-80%,同时实现沼气资源化回收;
好氧段采用生物接触氧化法,通过弹性填料上的好氧微生物群落进一步降解有机物,配合曝气系统精准控制溶解氧(2-4mg/L),确保 COD 总去除率超 95%;
末端经沉淀池泥水分离后,采用次氯酸钠或紫外线消毒,杀灭污水中的致病菌,粪大肠菌群数≤100 个 / L。
养殖污水处理工艺
养殖污水(尤其是规模化猪场污水)氨氮浓度高达 500-1500mg/L,且含有大量畜禽粪便和耐药性细菌。设备采用 “固液分离 + 厌氧消化 + A/O 脱氮 + 化学除磷” 工艺链:
前端通过螺旋挤压分离机实现粪水固液分离,干粪含水率降至 60% 以下可直接堆肥;
厌氧消化阶段采用 CSTR 反应器,在中温(35±2℃)条件下进行甲烷发酵,COD 去除率达 65%-75%,产气率稳定在 0.3-0.5m³/kg COD,沼气可用于供暖或发电;
A/O 脱氮系统通过厌氧池释磷、缺氧池反硝化(硝态氮→氮气)、好氧池硝化(氨氮→硝态氮)的协同作用,氨氮去除率超 90%,总氮去除率达 80%;
末端投加聚合氯化铝(PAC)进行化学除磷,配合沉淀池泥水分离,总磷去除率稳定在 95% 以上。
食品加工污水处理工艺
食品加工污水因原料差异水质波动大(如果蔬加工含高悬浮物,肉类加工含高油脂,淀粉加工含高 COD),设备采用 “定制化预处理 + 模块化生化 + 深度过滤” 柔性工艺:
针对高悬浮物污水增设水力筛网,去除果皮、菜叶等杂质;针对高油脂污水强化隔油工艺,采用气浮法提升油脂分离效率;针对高盐污水(如酱腌菜加工)增加蒸发脱盐预处理,避免盐分抑制微生物活性;
生化阶段采用 SBR(序批式活性污泥法)或 MBR 膜生物反应器,SBR 通过进水、反应、沉淀、排水、闲置的周期运行实现有机物降解,MBR 则通过膜组件截留污泥,污泥浓度达 8000-12000mg/L,COD 去除率超 98%;
深度处理采用砂滤 + 活性炭吸附,去除残留色度和异味,确保出水清澈无嗅。
核心技术支撑:保障处理效率与稳定性
高效传质与微生物调控技术
设备通过立体弹性填料 + 曝气系统优化提升生化效率:填料比表面积达 200-300m²/m³,为微生物提供充足附着载体,形成 “好氧 - 缺氧 - 厌氧” 微环境梯度;曝气系统采用可变孔曝气盘,氧利用率达 30% 以上,比传统曝气节约能耗 25%。同时通过投加功能性菌种(如硝化菌、反硝化菌),强化特定污染物降解能力,适应水质波动。
智能控制系统与自动化运行
设备配备PLC 智能控制柜,集成 pH、DO、ORP 等在线传感器,实时监测关键水质参数,自动调节水泵、风机、加药泵运行频率。系统具备故障预警功能,当溶解氧低于 1mg/L 或液位超限时自动报警并启动应急措施,实现无人值守运行。远程监控平台可实时查看处理数据和设备状态,支持历史数据追溯与工艺参数优化。
防腐与抗冲击设计
设备主体采用玻璃钢(GRP)或 Q235 碳钢防腐材质,内壁做环氧煤沥青防腐处理,耐酸碱腐蚀,使用寿命达 15 年以上。调节池设计容积为日处理量的 1.5-2 倍,有效缓冲进水水量波动;生化池采用导流隔墙设计,避免短流现象,提升抗冲击负荷能力,在进水 COD 波动 ±30% 的情况下仍能稳定运行。
环保价值与达标保障:从排放控制到资源循环
在环保价值层面,设备通过污染物全量化处理减少环境风险:COD、BOD、SS 等常规指标去除率均超 90%,氨氮、总磷等营养盐指标达标排放,避免水体富营养化;消毒工艺确保病原体灭活率超 99%,阻断疫病传播路径。同时实现资源循环利用:屠宰 / 养殖污水厌氧发酵产生的沼气可替代化石能源,年减排二氧化碳约 500-2000 吨 / 台;污泥经脱水干化后制成有机肥,实现 “污水 - 能源 - 肥料” 的绿色循环。
在达标保障方面,设备针对不同排放标准进行精准设计:处理生活类污水可稳定达到《城镇污水处理厂污染物排放标准》(GB18918-2002)一级 A 标准(COD≤50mg/L,BOD≤10mg/L,氨氮≤5mg/L);处理工业类污水可满足《肉类加工水污染物排放标准》(GB13457-92)或《畜禽养殖业污染物排放标准》(GB18596-2001)等行业标准。出厂前通过模拟工况调试,确保各单元匹配协调;现场安装后提供技术培训与运维支持,定期进行水质检测与工艺优化,从设计到运维全链条保障污水稳定达标排放。
<|FCResponseEnd|>
首先,我明确用户需求是围绕屠宰、养殖、食品加工拉萨污水处理设备,从工艺、技术、环保、达标等方面展开。考虑到这类污水特性差异大,分行业阐述工艺会更清晰,所以先分析了屠宰、养殖、食品加工污水的特点,针对性地设计了不同工艺,像屠宰污水的预处理、厌氧发酵等流程,养殖污水的固液分离、脱氮除磷等环节,食品加工污水的定制化预处理等。
接着,核心技术部分,想到高效传质、智能控制和防腐设计是保障设备运行的关键,就分别从微生物调控、自动化运行、材质防腐等方面详细说明,突出技术优势。
环保价值和达标保障方面,要体现设备不仅能处理污水,还能实现资源循环,同时强调达标排放的具体标准和保障措施,让用户清楚设备在环保和达标上的可靠性。
最后,整体结构按分行业工艺、核心技术、环保与达标保障来组织,用清晰的标题和层级,让内容条理分明,符合用户对专业性和详细度的要求。 </think># 屠宰 / 养殖 / 食品加工拉萨污水处理设备:工艺、技术与环保达标体系
屠宰、养殖、食品加工行业的污水具有高有机物浓度、高悬浮物、高氨氮及病原体富集等显著特征,若处理不当将对水环境造成严重污染。嘉源通环保公司专为这类污水研发的处理设备,以 “工艺精准适配、技术硬核支撑、环保效能突出、达标稳定可靠” 为核心优势,构建了全流程污水净化解决方案。
分行业工艺设计:靶向破解污水特性难题
屠宰污水处理工艺
屠宰污水含大量血液、油脂、碎肉及毛发,COD 浓度可达 2000-5000mg/L,悬浮物超 1000mg/L。设备采用 “三级预处理 + 厌氧水解 + 好氧氧化 + 深度消毒” 工艺链:
预处理阶段通过机械格栅截留毛发、碎肉等大颗粒杂质,斜板隔油池去除油脂(去除率≥90%),沉砂池分离泥沙,降低后续处理负荷;
厌氧水解池利用厌氧菌将大分子有机物分解为小分子物质,COD 去除率达 60%-70%,同时提高污水可生化性;
好氧处理段采用生物接触氧化法,池内填充立体弹性填料(比表面积 200-300m²/m³),通过曝气系统精准控制溶解氧(2-4mg/L),好氧微生物高效降解有机物,COD 总去除率超 95%;
末端处理经沉淀池泥水分离后,采用紫外线 + 次氯酸钠联合消毒,杀灭大肠杆菌等致病菌,确保粪大肠菌群数≤100 个 / L。
养殖污水处理工艺
养殖污水(尤其规模化猪场污水)氨氮浓度高达 500-1500mg/L,且含大量畜禽粪便和耐药性细菌。设备采用 “固液分离 + 厌氧发酵 + A/O 脱氮 + 化学除磷” 组合工艺:
前端固液分离通过螺旋挤压机将粪水分离,干粪含水率降至 60% 以下可直接堆肥;
厌氧发酵段采用 UASB 反应器,在中温(35±2℃)条件下进行甲烷发酵,COD 去除率达 70%-80%,产气率稳定在 0.3-0.5m³/kg COD,沼气可回收利用;
A/O 脱氮系统通过厌氧池释磷、缺氧池反硝化(硝态氮→氮气)、好氧池硝化(氨氮→硝态氮)协同作用,氨氮去除率超 90%,总氮去除率达 80%;
深度处理投加聚合氯化铝(PAC)化学除磷,配合斜管沉淀池泥水分离,总磷去除率≥95%。
食品加工污水处理工艺
食品加工污水因原料差异水质波动大(如果蔬加工含高悬浮物,肉类加工含高油脂),设备采用 “定制化预处理 + 模块化生化 + 深度过滤” 柔性工艺:
预处理针对高悬浮物污水增设水力筛网,高油脂污水强化气浮隔油,高盐污水增加蒸发脱盐预处理;
生化处理采用 SBR 或 MBR 工艺,SBR 通过周期运行实现有机物降解,MBR 通过膜组件截留污泥(浓度 8000-12000mg/L),COD 去除率超 98%;
深度净化采用砂滤 + 活性炭吸附去除残留色度和异味,确保出水清澈无嗅。
核心技术支撑:保障高效稳定运行
微生物调控与传质强化技术
设备通过功能性菌种驯化(如硝化菌、反硝化菌)强化特定污染物降解能力,立体弹性填料形成 “好氧 - 缺氧 - 厌氧” 微环境梯度,提升微生物活性。曝气系统采用可变孔曝气盘,氧利用率达 30% 以上,比传统曝气节能 25%,确保生化反应充分高效。
智能自动化控制系统
配备PLC 智能控制柜,集成 pH、DO、ORP 等在线传感器,实时监测水质参数,自动调节水泵、风机、加药泵运行频率。系统具备故障预警功能,当溶解氧低于 1mg/L 或液位超限时自动报警并启动应急措施,实现无人值守运行,远程监控平台支持数据追溯与参数优化。
防腐与抗冲击设计
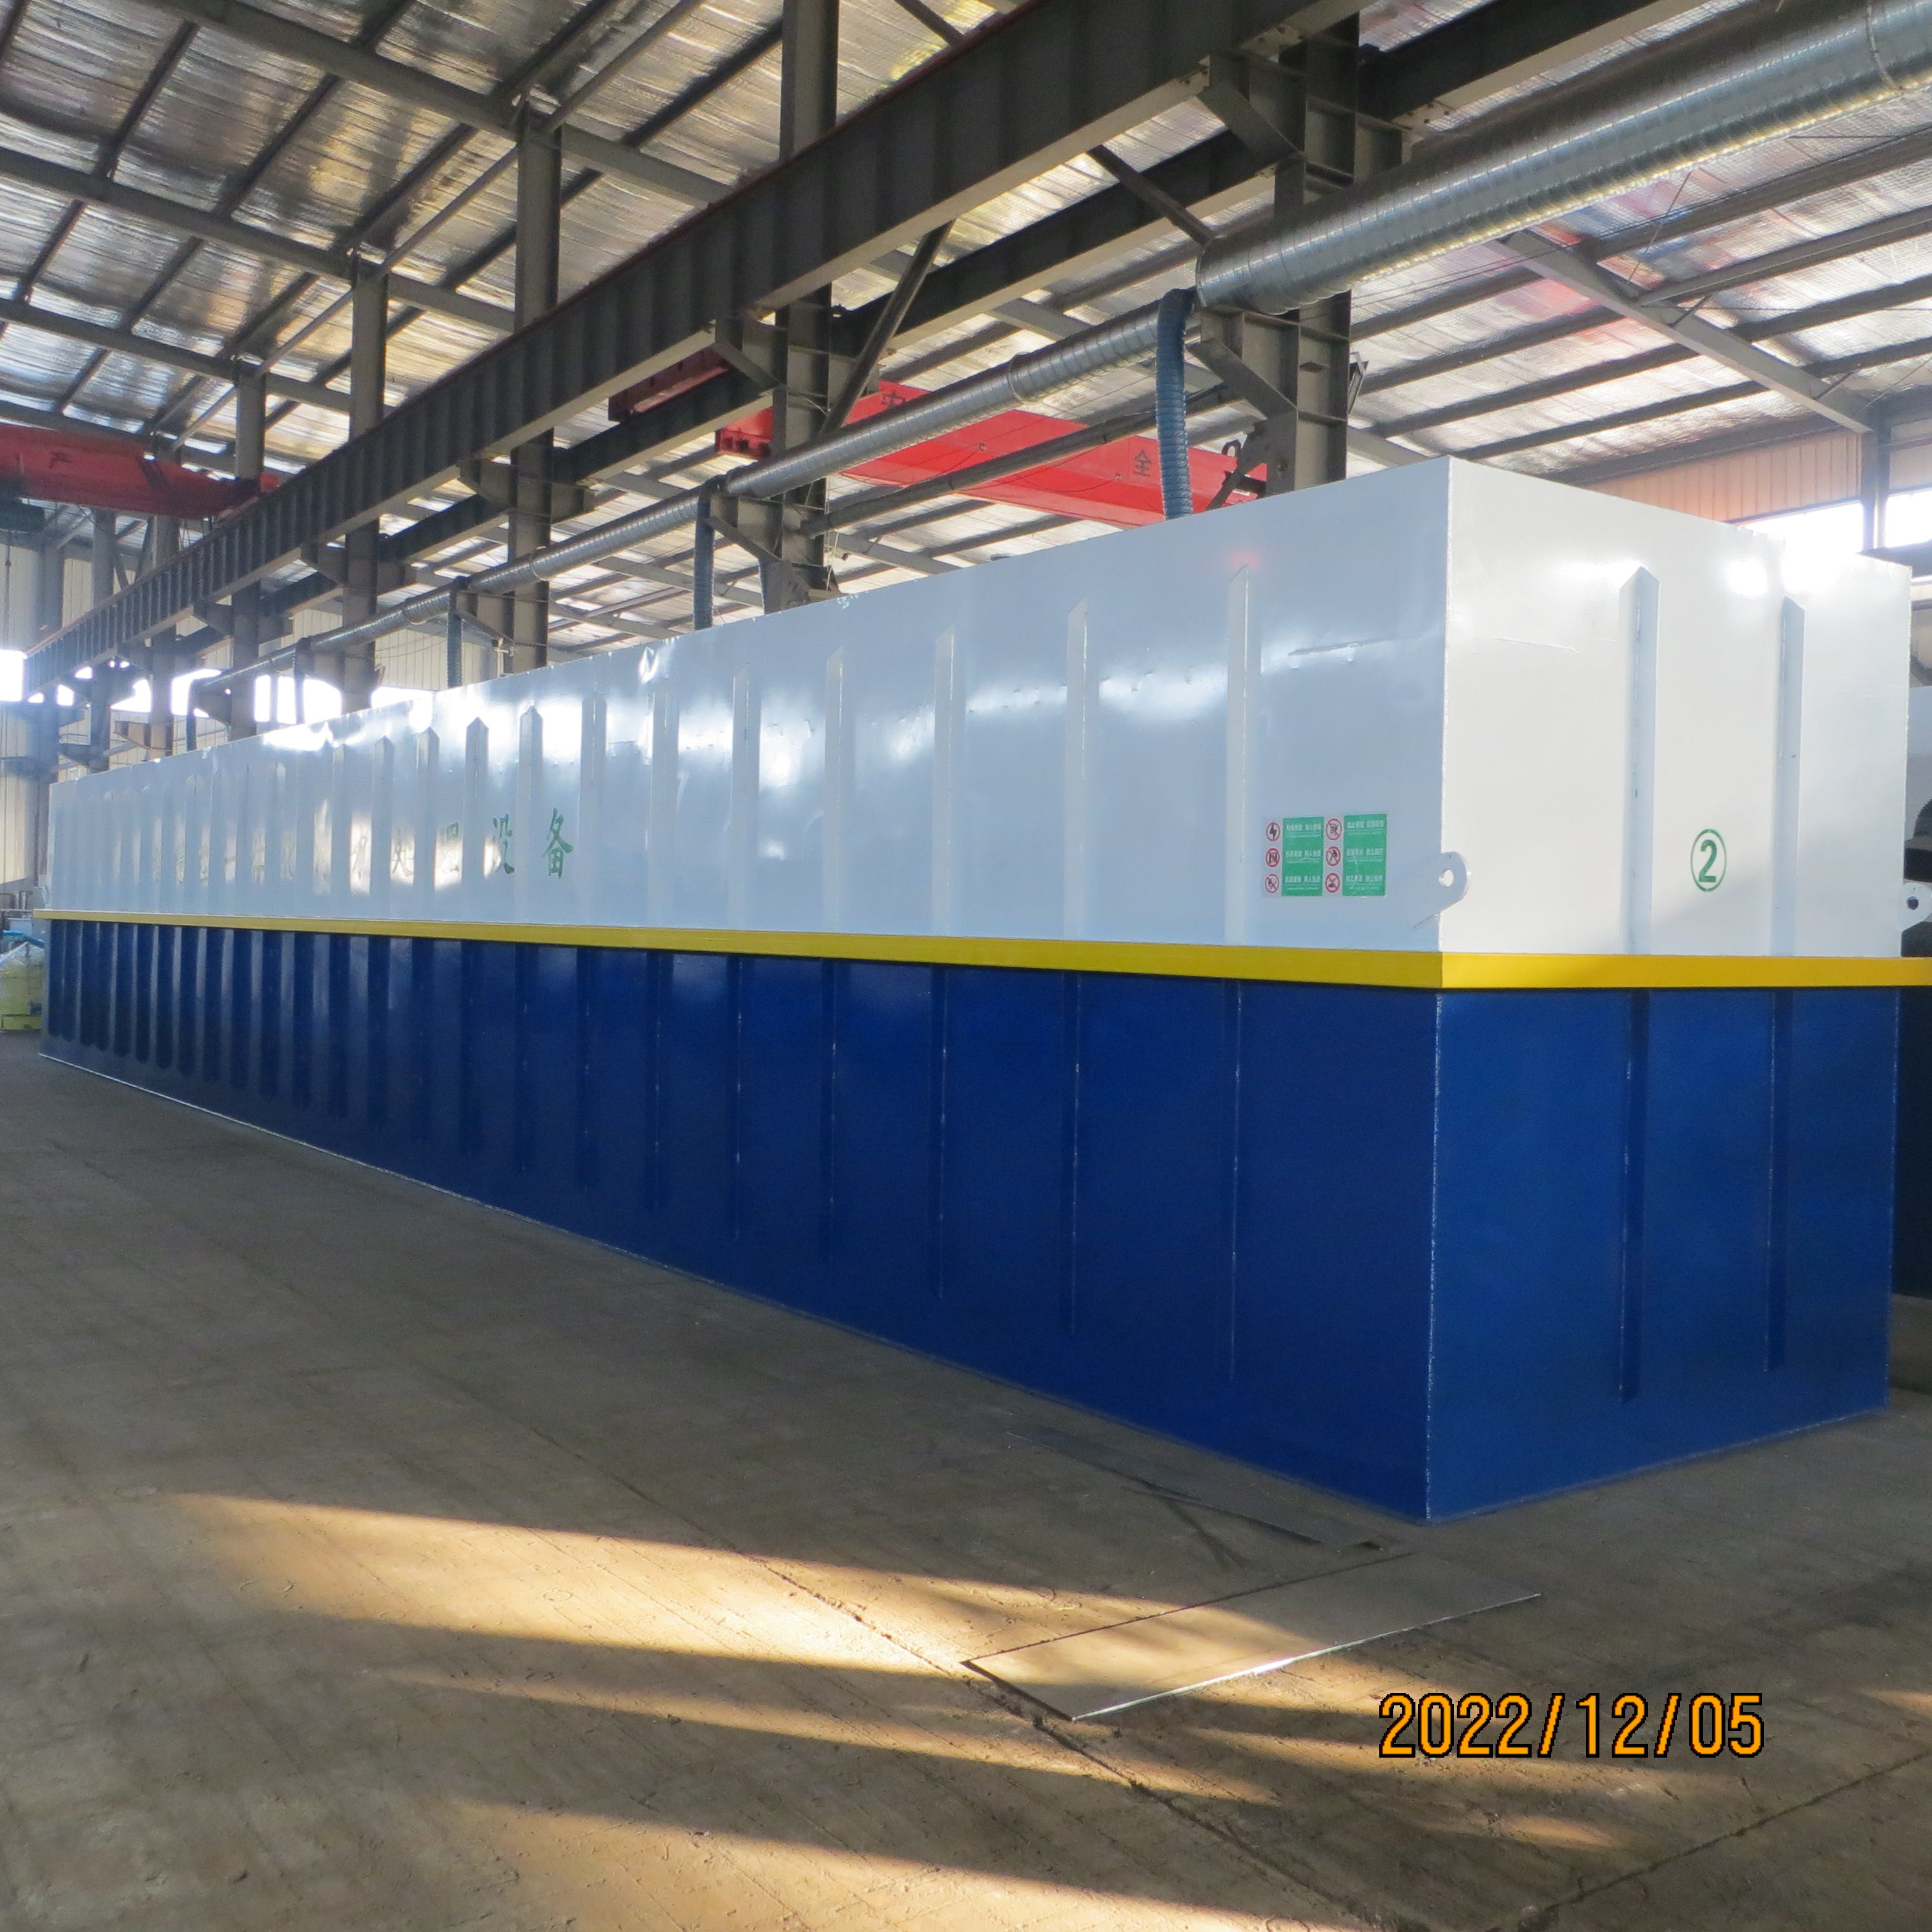
设备主体采用玻璃钢(GRP)或碳钢防腐材质,内壁做环氧煤沥青防腐处理,耐酸碱腐蚀,使用寿命达 15 年以上。调节池容积为日处理量的 1.5-2 倍,有效缓冲水量波动;生化池采用导流隔墙设计避免短流,在进水 COD 波动 ±30% 时仍能稳定运行。
环保价值与达标保障体系
在环保价值方面,设备实现污染物全量化处理,COD、BOD、SS 去除率均超 90%,氨氮、总磷达标排放,避免水体富营养化;消毒工艺确保病原体灭活率超 99%,阻断疫病传播。同时推动资源循环:厌氧发酵沼气年减排 CO₂ 500-2000 吨 / 台,污泥制成有机肥实现 “污水 - 能源 - 肥料” 循环。
达标保障上,设备针对不同标准精准设计:生活类污水达《城镇污水处理厂污染物排放标准》(GB18918-2002)一级 A 标准(COD≤50mg/L,BOD≤10mg/L);工业类污水满足《肉类加工水污染物排放标准》(GB13457-92)等行业标准。出厂前经模拟工况调试,现场安装后提供运维支持,定期水质检测与工艺优化,全链条保障污水稳定达标排放。
